读懂表面粗糙度Ra:测量长度与方向的重要性
本文在AI辅助下由原文翻译而成。请结合原文核对专业术语和公式。
核心摘要:Ra是所评定轮廓高度偏差绝对值的平均值。比较数字时,除了单位,还应同时检查轮廓种类、滤波、评定长度、位置与方向。
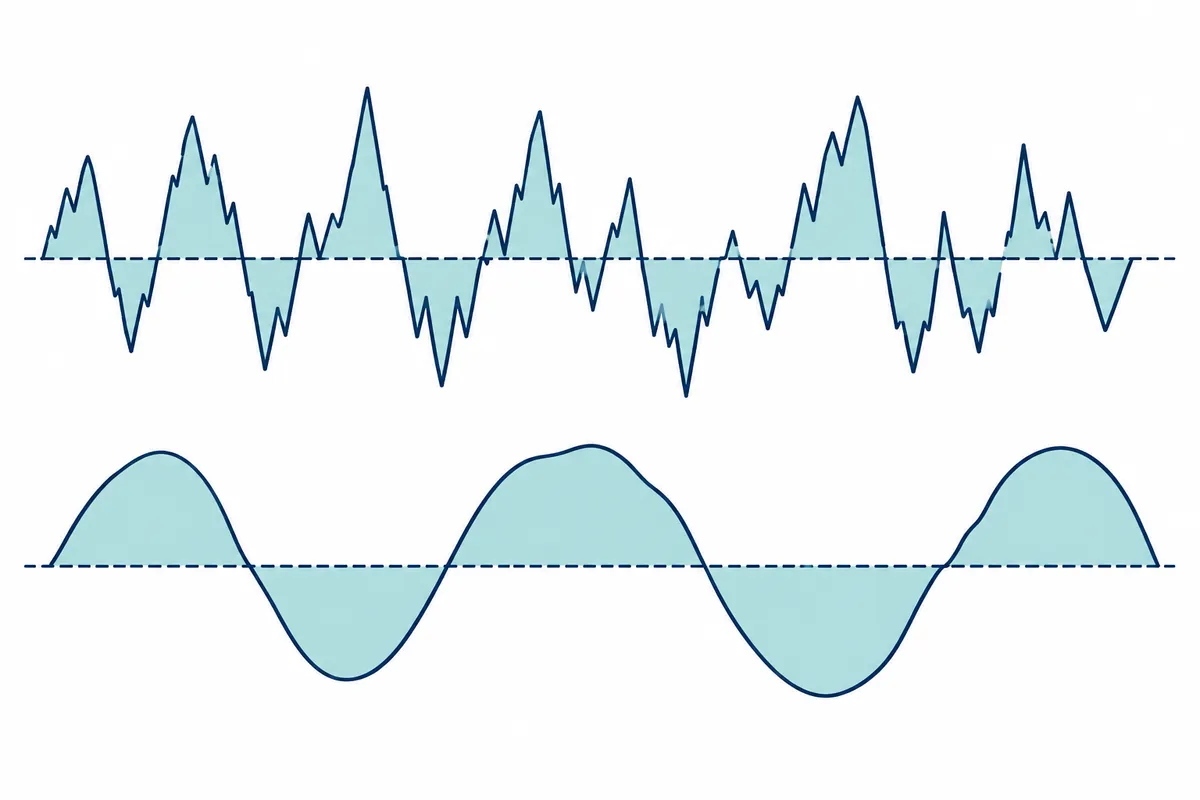
一览操作顺序
这是说明用示意图,并非屏幕截图或实际测试结果。
1. 确认Ra与单位
2. 阅读轮廓与滤波条件
3. 记录评定长度与测量位置
4. 比较加工纹理方向与路径
5. 只对照相同条件的结果
只写Ra的结果表遗漏了什么
两个表面Ra都写为1.2 µm时,容易认为表面相同。但平均值不能保留全部高度排列。测量位置、长度与轮廓处理方式不同,相同数字所代表的范围也可能不同。先确认是否在相同条件下获得,并区分所需表面功能能否仅用平均高度充分说明。
本文是阅读粗糙度报告的基础说明,并非实际测量试样或校准设备的报告,也不判定特定产品合格。下面高度数组为自行制作的等间隔虚构数据,用于说明公式含义。不声称对实际设备原始信号直接套用公式,就能得到符合全部规范的Ra。
Ra平均的是高度偏差大小,而非符号
设想一个相对平均线,上方为正、下方为负的轮廓。直接相加正负值会相互抵消,因此Ra是对高度偏差绝对值取平均的概念。NIST参数说明将其定义为算术平均偏差。等间隔虚构数据中,可以将绝对值之和除以点数,制作简单示例。
平均线与待评定轮廓已确定这一前提很重要。设备基准高度并不表示就是平均线。倾斜、形状成分与滤波处理等属于实际评定条件。先检查数字数组平均是否为0,不要混淆去掉符号后的平均与使用平方的其他参数。
가상 등간격 높이 편차, 단위 µm
z = [-2, -1, 0, 1, 2]
mean(z) = (-2-1+0+1+2)/5 = 0
abs(z) = [2, 1, 0, 1, 2]
Ra_example = (2+1+0+1+2)/5 = 1.2 µm

참고용 제곱 평균 제곱근
Rq_example = sqrt((4+1+0+1+4)/5)
           = sqrt(2) ≈ 1.41421356 µm
Ra와 Rq는 서로 다른 계산입니다.
이 배열은 실제 장비 측정·필터 처리·규격 평가를 대체하지 않습니다.| 虚构轮廓 | 高度数组(µm) | 绝对值平均 | 数组最大−最小 |
| A:平缓数组 | −2, −1, 0, 1, 2 | 1.2 µm | 4 µm |
| B:中央平坦、两端较大 | −3, 0, 0, 0, 3 | 1.2 µm | 6 µm |
| C:所有偏差为0 | 0, 0, 0, 0, 0 | 0 µm | 0 µm |
| D:A的两倍幅值 | −4, −2, 0, 2, 4 | 2.4 µm | 8 µm |
| 比较A与B | 平均线0、相同点数 | Ra相同 | 极值范围不同 |
| 单位转换示例 | 1.2 µm = 0.0012 mm | 也记录单位名称 | 不擅自将范围命名为规范Rz |
相同Ra也可能有不同高度分布
上述A与B绝对值之和均为6,点数为5,因此平均值为1.2 µm。但A最大与最小之差为4,B为6。仅凭平均相同,无法知道高峰或深谷大小是否相同。如果表面功能对特定凸起或谷敏感,也应检查该目的所需的额外信息。
这是自行制作的算术反例,并非特定材料的摩擦、密封、涂层附着力或疲劳特性测试结果。也不据此得出Ra越小,任何功能总会越好的结论。与性能的关系,应依据材料、配合面、润滑与接触条件等相应问题资料另行确认。
先统一轮廓种类与滤波条件
在报告中确认R、P、W等轮廓区分与滤波条件。NIST与Mitutoyo教育资料按轮廓种类区分高度参数,并说明处理粗糙度与更长波长成分的背景。直接比较不同处理条件的数字,可能混合表面差异与处理差异。
记录滤波名称与截止值时,也应写明该设置用于哪个参数。设置数字看起来相同,单位或评定方式仍可能不同。不要把资料中的示例设置移作所有试样的推荐值。须确认实际图纸、合同或测试流程要求的标准版本与条件。
评定长度与总移动距离并不相同
区分设备移动的全部长度与结果计算使用的评定长度。是否包含起止移动余量等,应按流程与设备确认。报告只写一个长度时,应询问它具体是什么长度。改变长度后的结果,不应当作相同测量范围的重复值。
小零件可能无法提供充分路径。如果使用短测量,应保留改变后的长度与适用流程,便于以后比较。本文不因使用短路径就自动判定合格或不合格。未满足要求长度时的处理标准,应在相应评定方法中确认。
为什么要记录测量方向
假设表面加工纹理沿一个方向分布,横穿纹理与沿纹理的路径可能遇到不同高度变化。这是说明方向性表面的几何示例。实际测量方向应遵循表面与适用流程要求,可记录选择方向的原因与相对试样的角度。
例如,定义长度方向为x、宽度方向为y,并分别标出x与y路径,以后更容易找到测量位置。仅写纵向测量,试样旋转后含义可能改变。不能只看任意一个方向的结果,就假设整个表面所有方向相同。
| 报告项目 | 应填写内容 | 虚构记录示例 |
| 试样与表面标识 | 可区别其他面的名称 | 试样A/加工面1 |
| 位置 | 可复现的路径起点与区域 | 图纸基准x=10 mm附近 |
| 方向 | 与试样坐标或加工纹理的关系 | x方向路径;实际角度另行标注 |
| 参数 | 轮廓种类与名称 | R轮廓/Ra |
| 单位 | 区分高度单位与长度单位 | Ra:µm/路径长度:mm |
| 滤波 | 方法、截止值与所需条件 | 按设备设置表与流程原样记录 |
| 评定长度 | 结果使用的长度 | 同时注明数值与长度定义 |
| 接触或非接触 | 测量方式与设备标识 | 触针设备型号与针尖条件 |
| 重复结果 | 分别记录各位置的值 | 保留位置1、2、3的原值 |
| 适用流程 | 标准名称、版本与内部标准 | 实际应用文档的标识编号 |
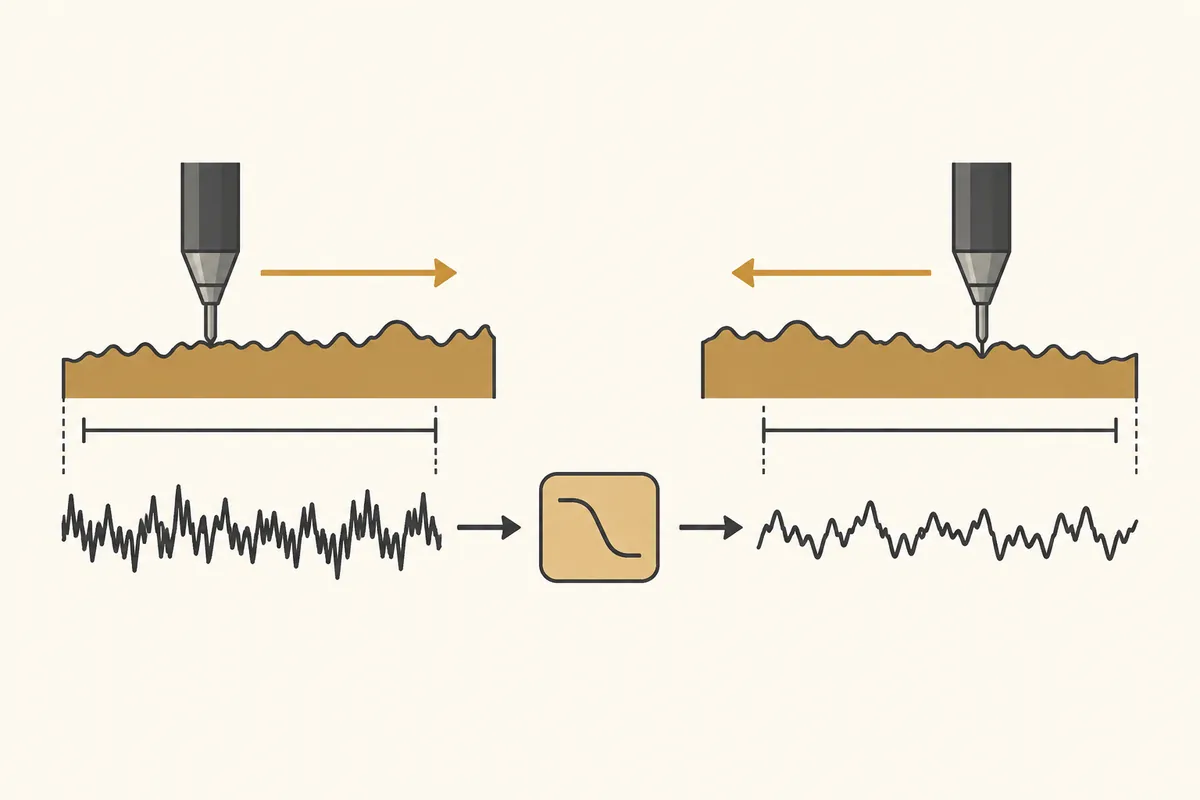
触针大小与测量间距也是结果条件
接触测量中,触针形状与半径等也是测量条件。读取窄谷与快速高度变化的方式,可能受设备特性与处理条件影响。NIST校准文档明确特定设备、设置与不确定度因素。不要把该文档数值作为所有测量仪的默认值。
报告只有设备名时,应检查必要的针尖、间距与滤波设置是否另有记录。不同测量方法值不同时,先比较是否为相同表面、路径与条件,再判断其中一方错误。未调查实际校准状态时,不应猜测并记录设备已校准。
转换µm与mm时,别忽略千倍差异
1 mm为1000 µm,因此1.2 µm为0.0012 mm。高度为µm、路径长度为mm时,同一报告也会出现两种单位。只复制数字至其他程序时,应同时保留单位栏。例如将1.2误认为mm,会记录比原高度大千倍的值。
反之,画面显示0.0012时,先读取单位,再判断它是否很小。列标题有单位时,各行数字都按该标准理解。合并不同文件时,将转换至共同单位的列与原值、原单位列分开,更容易审查转换过程。
平均重复值前,保留条件与原值
各表面位置的值可能不同,因此应确定重复测量目的。区分重复同一路径与调查多个位置,避免混淆设备重复性与位置差异。只保留多个值的平均,难以再确认特定位置的大值与测量条件。
虚构结果1.0、1.2、1.4 µm平均为1.2 µm,但不能从平均还原这三个数字来自哪里。每行记录位置、方向以及设置是否相同。本例只是算术,并非实际重复性或不确定度评估。合格判定如何使用重复值,应遵循相应流程。
区分旧教育资料与当前适用标准
粗糙度资料可能包含撰写时的ISO、JIS标准编号与版本。即使是官方机构或制造商资料,也不自动符合本人应应用的最新合同或规范版本。本文来源用于说明原理与报告项目,不将特定标准版本视为当前普遍义务。
先确认当前评定要求的标准名称、版本与额外指定条件,再在该背景下阅读教育资料的公式与符号。即使同名Rz,也不能未确认定义就赋予任意数组最大−最小值。计算示例中的数组范围标为范围,并未声称进行了规范参数评定。
得出可比较结论的最低条件
比较结果前,应确认参数与单位相同,位置、方向、长度、滤波与测量方式按目的相符。条件不同时,仍需说明差异或按相同条件重新评定。不能因一位数字相近,就得出表面状态与性能相同的结论。
最终备注适合同时保存Ra值、条件表、实际适用流程与尚未确认项目。本文虚构数组说明平均参数的信息局限,记录表为自行编写,用于询问测量报告。未捏造实际测量值、认证或检验合格。
官方来源与确认范围
官方资料确认日期:2026-10-08。发布日期需重新确认:定义、单位、实际适用标准版本,以及测量路径、长度、滤波与设备条件。不将资料示例设置作为普遍推荐值。
由AI辅助撰写。正文案例、数值与工作记录为自行制作的说明示例,并非实际用户环境中的操作经历或测量结果。
为帮助理解本文而制作的原创插画。
Tistory 原文 ↗