表面粗さRaを読む:測定長さと方向の重要性
この記事はAIの支援を受けて原文を翻訳したものです。専門用語や数式は原文とあわせて確認してください。
要点:Raは評価したプロファイルの高さ偏差の絶対値を平均した値です。数値を比較するときは単位だけでなく、プロファイルの種類、フィルター、評価長さ、位置、方向も確認する必要があります。
手順一覧
説明用の図です。画面のキャプチャや実際の試験結果ではありません。
1. Raと単位を確認
2. プロファイル・フィルター条件を読む
3. 評価長さと測定位置を記録
4. 加工目の方向と経路を比較
5. 同じ条件の結果だけを照合
Raだけが記載された結果表に欠けているもの
二つの表面のRaがどちらも1.2 µmとあれば、同じ表面だと思いがちです。しかし平均値は高さの全配列を保持しません。測定位置と長さ、プロファイルの処理方法が異なれば、同じ数字の意味する範囲も変わる可能性があります。まず同じ条件で得られた値か確認し、必要な表面機能が平均高さだけで十分説明できるかも区別してください。
この記事は粗さ報告書を読むための基礎説明です。実際の試験片の測定や機器の校正をした報告ではなく、特定製品の合格判定もしません。以下の高さ配列は式の意味を示すために自作した等間隔の架空データです。実際の機器の生信号にそのまま式を適用すれば、すべての規格のRaになるとは主張しません。
Raの平均は符号ではなく高さ偏差の大きさ
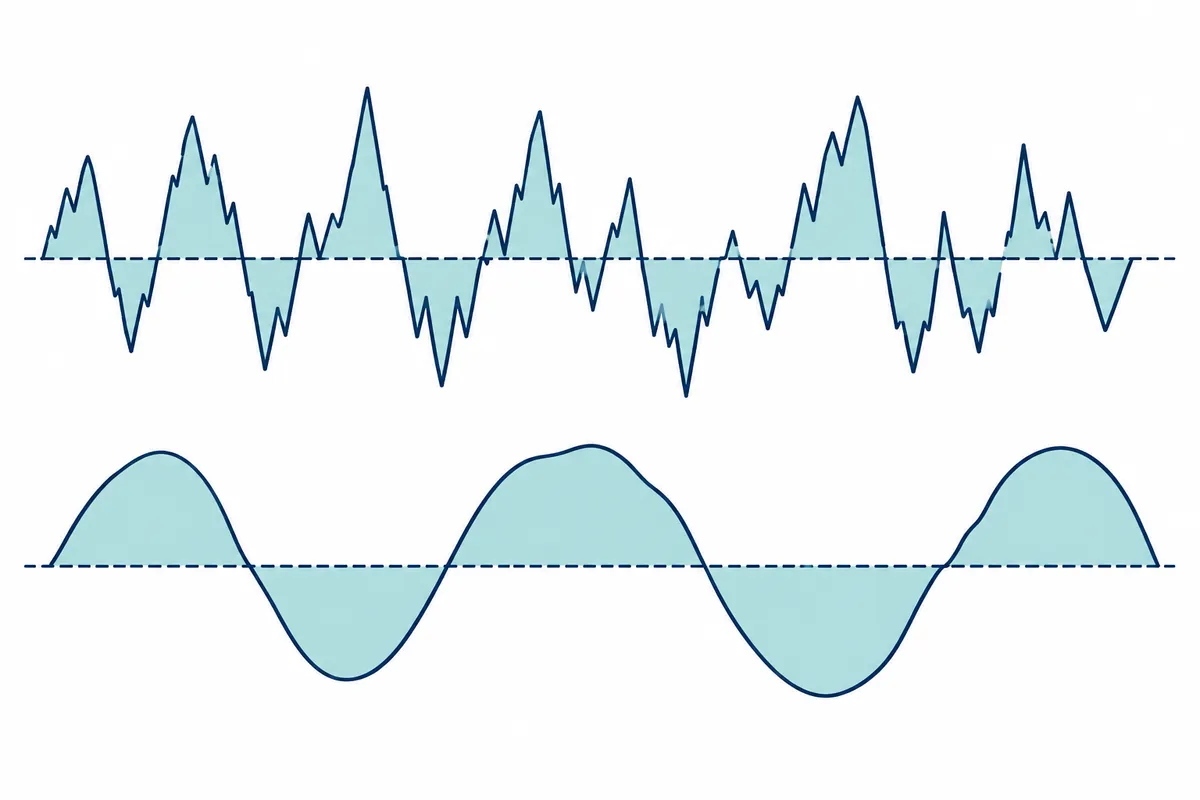
平均線より上を正、下を負で表したプロファイルを考えてください。正と負をそのまま加えると相殺されるため、Raは高さ偏差の絶対値を平均する概念です。NISTのパラメータ説明は算術平均偏差と定義しています。等間隔の架空データでは、絶対値の和を点数で割って簡単な例を作れます。
平均線と評価するプロファイルが決まっているという前提が大切です。機器の基準高さがそのまま平均線という意味ではありません。傾きや形状成分、フィルター処理などは実際の評価条件に含まれます。数字の配列の平均が0かを先に確認し、符号を除いた平均と二乗を使う別のパラメータを混同しないでください。
가상 등간격 높이 편차, 단위 µm
z = [-2, -1, 0, 1, 2]
mean(z) = (-2-1+0+1+2)/5 = 0
abs(z) = [2, 1, 0, 1, 2]
Ra_example = (2+1+0+1+2)/5 = 1.2 µm

참고용 제곱 평균 제곱근
Rq_example = sqrt((4+1+0+1+4)/5)
           = sqrt(2) ≈ 1.41421356 µm
Ra와 Rq는 서로 다른 계산입니다.
이 배열은 실제 장비 측정·필터 처리·규격 평가를 대체하지 않습니다.| 架空のプロファイル | 高さ配列(µm) | 絶対値の平均 | 配列の最大−最小 |
| A:なだらかな配列 | −2, −1, 0, 1, 2 | 1.2 µm | 4 µm |
| B:中央は平坦、両端が大きい | −3, 0, 0, 0, 3 | 1.2 µm | 6 µm |
| C:すべての偏差が0 | 0, 0, 0, 0, 0 | 0 µm | 0 µm |
| D:Aの振幅の2倍 | −4, −2, 0, 2, 4 | 2.4 µm | 8 µm |
| AとBの比較 | 平均線0・同じ点数 | Raは同じ | 極値の範囲は異なる |
| 単位換算の例 | 1.2 µm = 0.0012 mm | 単位名まで記録 | 範囲を規格のRzと勝手に命名しない |
同じRaでも高さの分布は異なる場合がある
上のAとBは、いずれも絶対値の和が6、点数が5なので平均は1.2 µmです。しかし最大と最小の差はAが4、Bが6です。平均が同じという情報だけでは、高い山や深い谷の大きさが同じか分かりません。表面機能が特定の突起や谷に敏感なら、その目的に必要な追加情報も検討する必要があります。
この比較は自作の算術的反例です。特定材料の摩擦、密封、塗装の接着力、疲労特性を試験した結果ではありません。Raが小さいほどどんな機能も必ず良くなるという結論も出しません。性能との関係は材料、相手面、潤滑、接触条件など、その問題の資料で別途確認する必要があります。
プロファイルの種類とフィルター条件を先に合わせる
報告書でR、P、Wなどのプロファイル区分とフィルター条件を確認します。NISTとMitutoyoの教育資料は高さパラメータをプロファイルの種類に応じて区別し、粗さとより長い波長の成分を処理する文脈を説明しています。異なる処理条件の数値をそのまま比較すると、表面の差と処理の差が混在する可能性があります。
フィルター名とカットオフ値を記録するときは、どのパラメータに使った設定かも書いてください。設定の数字が同じに見えても単位や評価方法が異なる場合があります。資料の例の設定を全試験片への推奨値にしません。実際の図面・契約・試験手順が要求する規格の版と条件を確認する必要があります。
評価長さと総移動距離は同じ意味ではない
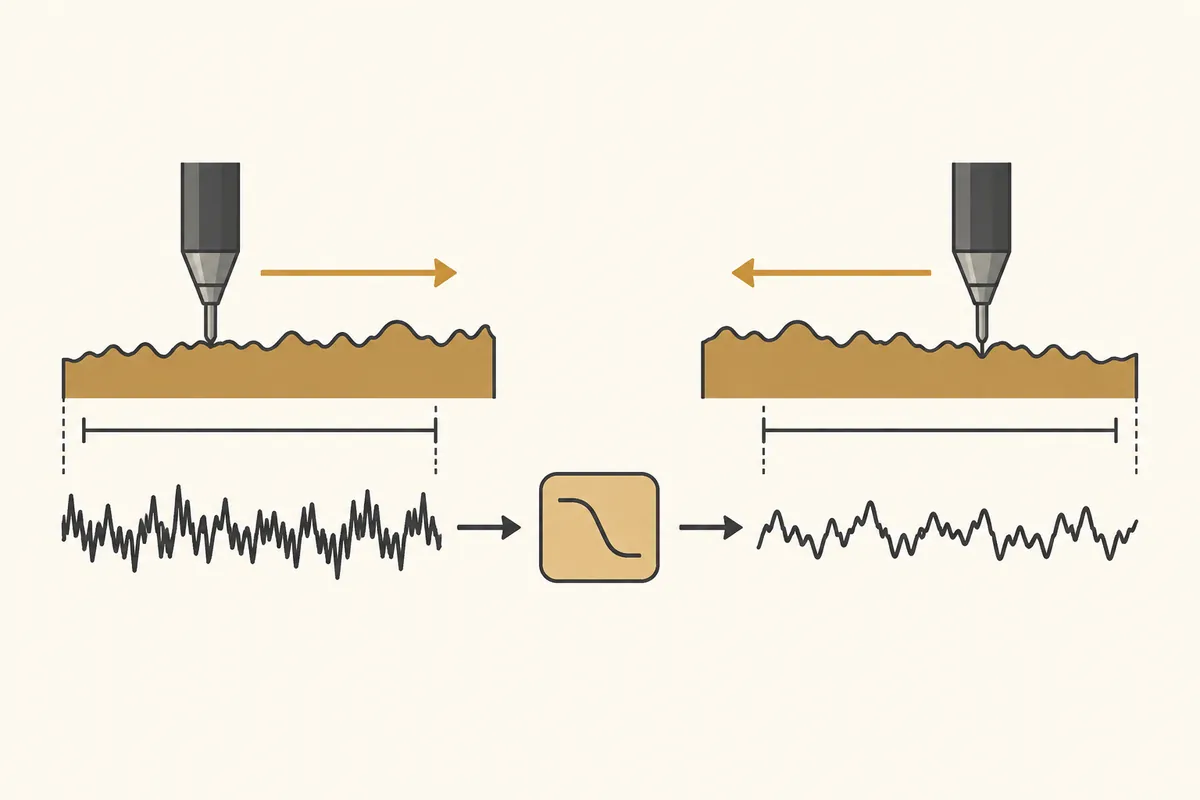
機器が移動した全長と、結果の計算に使用した評価長さを区別して読みます。始点・終点の移動余裕を含む方法などは、手順と機器に応じた確認項目です。報告書に長さが一つだけあれば、何の長さか質問してください。長さを増減した結果を、同じ測定範囲の反復値として扱いません。
小さな部品では十分な経路を確保できない場合があります。短い測定を使ったなら、変更した長さと適用手順を残すと後から比較できます。この記事は短い経路を使っただけで自動的に合格・不合格を決めません。要求された長さを満たせない場合の処理基準は、該当する評価方法で確認します。
測定方向を記録する理由
加工目が一方向にある表面を仮定すると、加工目を横切る経路と沿う経路では異なる高さ変化に遭遇する可能性があります。これは方向性のある表面を説明する幾何学的な例です。実際の測定方向は表面と適用手順の要件に従い、選択理由と試験片基準の角度を記録できます。
例えば長さ方向をx、幅方向をyと定義し、x経路とy経路をそれぞれ表示すると、後から測定位置を探しやすくなります。単に縦方向の測定とだけ書くと、試験片を回した際に意味が変わる可能性があります。任意の一方向の結果だけで表面全体のすべての方向が同じとは仮定しません。
| 報告書の項目 | 記載する内容 | 架空の記録例 |
| 試験片・面の識別 | 別の面と区別できる名前 | 試験片A / 加工面1 |
| 位置 | 再現可能な経路の始点と領域 | 図面基準x=10 mm付近 |
| 方向 | 試験片座標または加工目との関係 | x方向の経路;実際の角度を別途表示 |
| パラメータ | プロファイルの種類と名前 | Rプロファイル / Ra |
| 単位 | 高さの単位と長さの単位を分離 | Ra:µm / 経路長さ:mm |
| フィルター | 方法・カットオフ・必要条件 | 機器の設定表と手順からそのまま記録 |
| 評価長さ | 結果に使用した長さ | 数値と長さの定義を併記 |
| 接触または非接触 | 測定方法と機器の識別 | 触針機器のモデル・先端条件 |
| 反復結果 | 各位置の値を別々に記録 | 位置1・2・3の元値を保管 |
| 適用手順 | 規格名と版・社内基準 | 実際に適用する文書の識別番号 |
触針のサイズと測定間隔も結果の条件
接触測定では触針の形状や半径なども測定条件です。狭い谷や速い高さ変化の読取方法は、使用機器の特性と処理条件に影響される可能性があります。NISTの校正文書は特定の機器と設定、不確かさの要因を明記しています。その文書の数値をすべての測定器の既定値として使わないでください。
報告書に機器名しかなければ、必要な先端・間隔・フィルター設定が別の記録にあるか確認します。異なる測定方法の値が違う場合、一方を誤りと決める前に、同じ表面と経路、条件を比較したかを見ます。実際の校正状態を調査していなければ、機器が校正済みと推定して書きません。
µmとmmの換算で千倍の差を見落とさない
1 mmは1000 µmなので、1.2 µmは0.0012 mmです。高さ値がµmで経路長さがmmなら、同じ報告書に二つの単位が現れます。数字だけをコピーして別のプログラムへ貼る際は、単位の列も維持してください。例えば1.2をmmと誤解すると、元の高さの千倍の値を記録します。
逆に画面に0.0012と表示されていても、非常に小さいと驚く前に単位を読みます。列見出しに単位があれば各行の数字もその基準で解釈します。異なるファイルを統合する際は、共通単位へ変換した列と元の値・単位の列を分けて置くと、換算過程を検討しやすくなります。
反復値を平均する前に条件と元値を残す
表面の位置ごとに値が異なる可能性があるため、反復測定の目的を決めます。同じ経路の繰り返しか複数位置の調査かを分けると、機器の繰返し性と位置の差を混同しません。複数値の平均だけを残すと、特定位置の大きな値と測定条件を再確認しにくくなります。
架空の結果1.0、1.2、1.4 µmの平均は1.2 µmですが、三つの数字の由来は平均から復元できません。位置と方向、同じ設定かを行ごとに残してください。この例は算術であり、実際の繰返し性・不確かさの評価ではありません。合格判定へ反復値をどう適用するかは、該当手順に従います。
古い教育資料と現在の適用基準を区別する
粗さ資料には作成時のISO・JIS規格番号と版が含まれる場合があります。公式機関やメーカーの資料でも、自分が適用すべき最新契約・規格の版と自動的に一致するわけではありません。この記事の情報源は原理と報告項目の説明のために読んだもので、特定規格の版を現在の普遍的義務として提示しません。
現在の評価で要求される規格名、版、別途指定条件を先に確認し、その文脈で教育資料の式・記号を読んでください。同じRzという名前でも、定義を確認せず任意の最大−最小の配列値に付けません。計算例の配列の範囲は「範囲」と表示し、規格パラメータの評価をしたとは主張していません。
比較可能という結論の最低条件
結果を比較する前に同じパラメータと単位か、位置・方向・長さ・フィルター・測定方法が目的に合う形で一致するかを確認します。条件が違えば、その差を説明するか同じ条件で再評価する段階が残ります。一桁の数字が似ているだけで、表面状態と性能が同じとは結論づけません。
最終メモはRa値と条件表、実際の適用手順、未確認項目を一緒に保管するとよいでしょう。この記事の架空配列は平均パラメータの情報の限界を示し、記録表は測定報告書に質問する際に活用できるよう自作しました。実際の測定値や認証・検査合格を作り込んでいません。
公式情報源と確認範囲
公式資料の確認日:2026-10-08。公開日に再確認する項目:定義・単位と実際に適用する規格の版、測定経路・長さ・フィルター・機器条件。提示資料の設定例を普遍的な推奨値にはしません。
AIによる執筆支援。本文の事例・数値・作業記録は自作の説明用例です。実際の利用者環境で行った経験や測定結果として提示するものではありません。
本文の理解を助けるために制作したオリジナルイラストです。
Tistoryの原文 ↗