焼入れ・焼戻し・焼なまし・焼ならしの違い:鋼の熱処理4種を図解
この記事はAIの支援を受けて原文を翻訳したものです。専門用語や数式は原文とあわせて確認してください。
焼入れ・焼戻し・焼なまし・焼ならしは、どれも鋼を加熱して性質を変える熱処理で、いちばん大きな違いは「加熱したあとの冷やし方」にあります。焼なまし・焼ならし・焼入れの3つは、鋼がオーステナイトになるまで加熱するところまでは同じです。そのあと炉の中でゆっくり冷やせば最も軟らかくなる焼なまし、炉から出して空気中で冷やせば少し硬く組織の細かい焼ならし、水や油に入れて急冷すれば硬いけれどもろいマルテンサイトができる焼入れになります。焼戻しは焼入れの後工程で、焼入れした鋼を727℃より低い温度で再加熱し、硬さの一部と引き換えに粘り強さ(靭性)を取り戻す処理です。
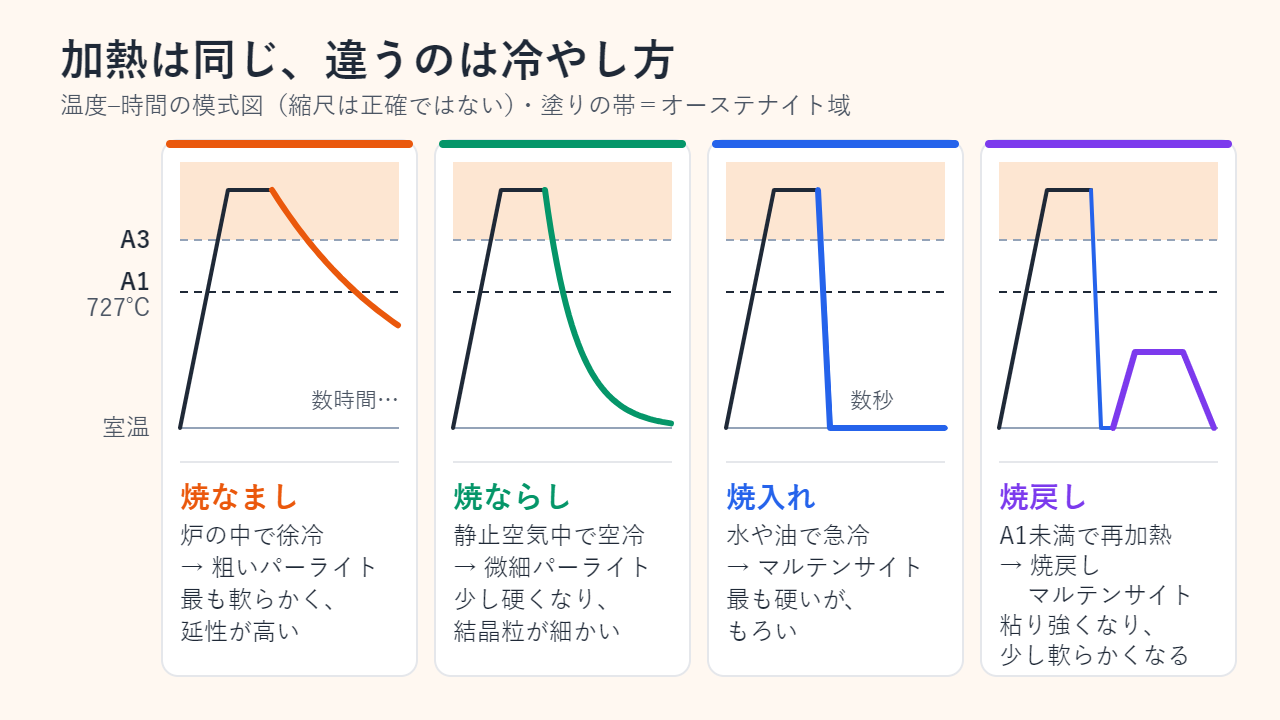
熱処理で鋼が変わる理由:オーステナイトとA1変態点(727℃)
鋼は、鉄にわずかな炭素を加えた材料です。鉄の結晶構造は温度によって変わり、高温側の結晶は室温側の結晶よりもはるかに多くの炭素を溶かし込めます。熱処理はすべて、この「溶かせる炭素量の差」を利用しています。まず押さえておきたい組織は次の5つです。
- フェライト(α):体心立方(BCC)の鉄。室温で安定で、炭素は最大でも約0.022質量%しか溶けません。軟らかく、延性に富みます。
- オーステナイト(γ):面心立方(FCC)の鉄。高温で安定で、炭素を最大2.14質量%まで溶かし込めます。
- セメンタイト(Fe3C):炭素を約6.7質量%含む鉄の炭化物で、硬くてもろい性質があります。
- パーライト:単一の相ではなく、フェライトとセメンタイトの薄い板が交互に重なった層状の組織です。オーステナイトをゆっくり冷やすとできます。
- マルテンサイト:オーステナイトを、炭素が抜け出す時間がないほど速く冷やしたときに現れる非平衡組織です。
鉄–炭素系状態図(Fe–C状態図)でいちばん大切なのは、共析温度にあたる727℃のA1線(A1変態点)です。炭素0.76質量%の共析組成の鋼は、この線をゆっくり通過して冷えると全体がパーライトになります(文献によっては0.77%や約0.8%とされています)。構造用鋼の大半を占める、これより炭素の少ない亜共析鋼は、もう一本の線であるA3線より上まで加熱しないと完全なオーステナイトになりません。A3線は純鉄の912℃から、0.76%Cの727℃まで下がっていきます。炭素の多い過共析鋼では、これに対応する境界がAcm線で、2.14%Cでは1148℃まで上がります。
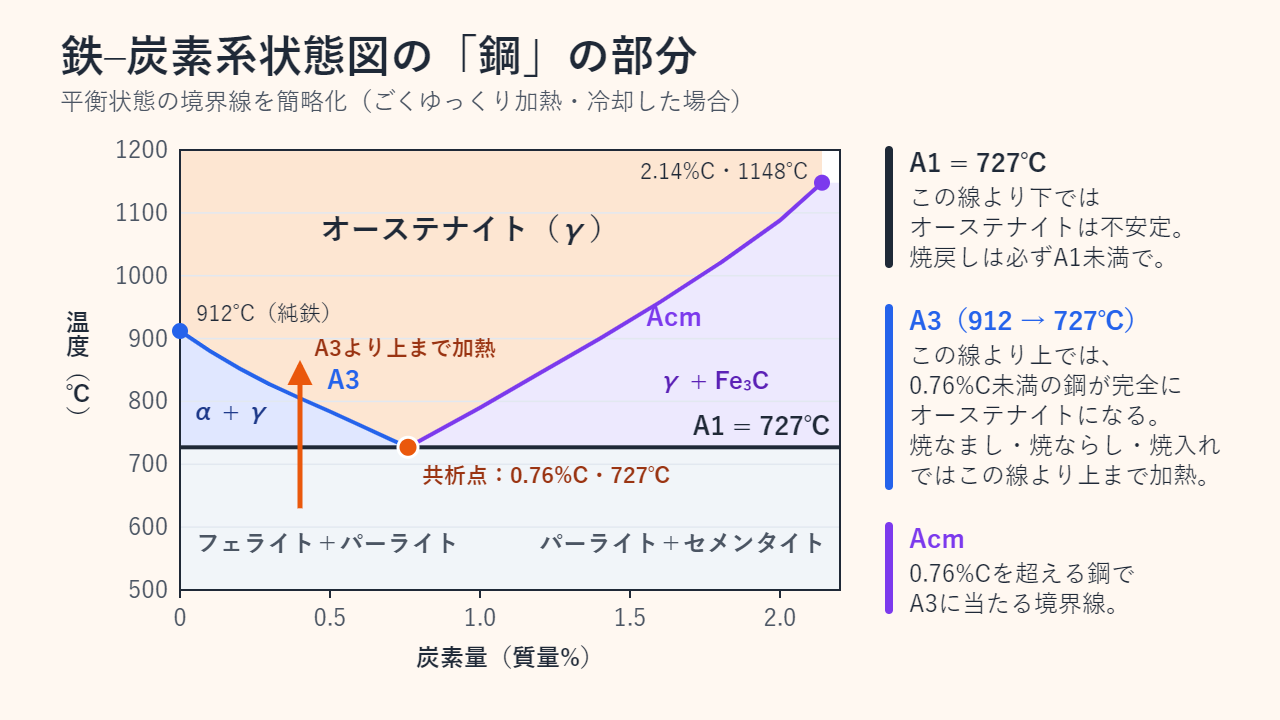
基本の流れはいつも同じで、まず鋼をオーステナイトにし(焼戻しだけは逆にA1より下にとどめます)、そのあとの冷却速度で最終的な組織が決まります。
焼入れとは:炭素をマルテンサイトに閉じ込める処理
焼入れでは、まず鋼をオーステナイト域まで加熱・保持して組織を均一にし、その鋼の臨界冷却速度より速く、水・塩水・油などで冷やします。この速さで冷やすと、炭素原子は拡散してパーライトをつくる余裕がありません。代わりに鉄の結晶格子が拡散を伴わずに一気に組み替わり(無拡散変態)、マルテンサイトになります。マルテンサイトは、行き場を失った炭素を過飽和に抱え込んだ体心正方晶(BCT)の鉄です。
マルテンサイトはその鋼が到達できる最も硬く強い状態ですが、焼入れままではもろく、大きな内部応力を抱えています。冷却が激しすぎる場合や、肉厚が急に変わる形状、鋭い角のある部品では、焼入れひずみ(変形)や焼割れが起こりやすくなります。そのため、焼入れした部品を焼き戻さずに使うことはまずありません。冷却剤は鋼の焼入れ性に合わせて選びます。普通炭素鋼には水や塩水による激しい冷却が必要ですが、合金鋼ならより穏やかな油冷でも硬くなります。
焼戻しとは:硬さを少し手放して靭性を取り戻す
焼戻しは、焼入れした鋼をA1より低い温度まで再加熱し、その温度で保持してから再び冷やす処理です。オーステナイト域には戻らないので、焼入れによる硬化そのものは消えません。その代わり、閉じ込められていた炭素が微細な炭化物として析出し、内部応力が緩み、組織が少しずつ回復していきます。普通炭素鋼では、焼戻し温度を上げるほど硬さは単調に下がり、靭性は向上します。一方、クロム・モリブデン・バナジウムのように炭化物をつくりやすい元素を含む鋼では、高い温度で合金炭化物が析出して硬さが再び上がることがあり、これを二次硬化と呼びます。
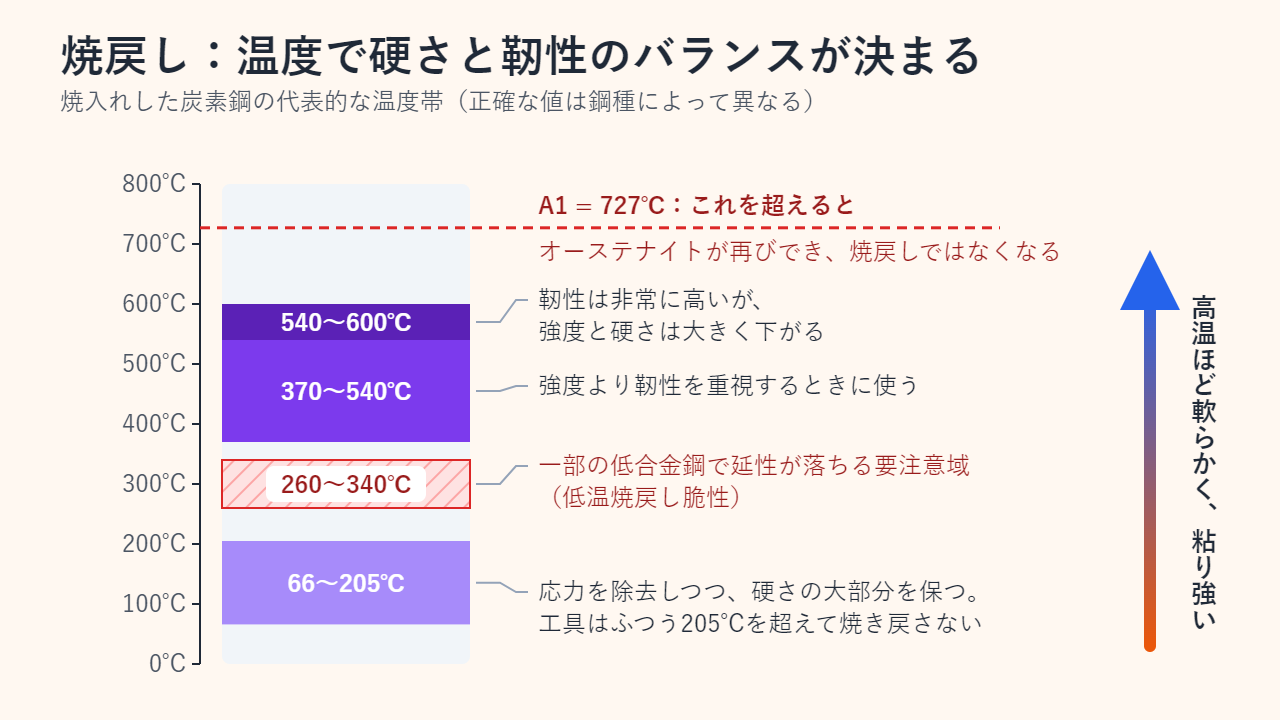
焼入れした炭素鋼の焼戻し温度の目安は次のとおりです。
- 約66〜205℃:硬さの大部分を保ったまま応力を取り除きます。靭性より強度が必要な工具は、ふつう205℃を超えて焼き戻しません。
- 約260〜340℃:一部の低合金鋼では延性が落ちる温度域(低温焼戻し脆性)なので、避けるのが一般的です。
- 370〜540℃:強度より靭性を重視するときに選ばれます。
- 540〜600℃:靭性は非常に高くなりますが、強度と硬さは大きく下がります。
日本では200℃前後までの焼戻しを「低温焼戻し」、靭性重視の高めの温度での焼戻しを「高温焼戻し」と呼び分けます。焼入れと高温焼戻しを組み合わせて強さと粘り強さを両立させる処理が「調質」です。
焼なましと焼ならしの違い:加熱は同じ、冷やし方が違う
焼なまし(焼鈍)と焼ならし(焼準)は、どちらも鋼をオーステナイト化したあと、パーライト主体の組織(フェライトまたはセメンタイトを含む)へ戻す処理です。そのため普通の炭素鋼では、どちらを行ってもマルテンサイトはできません。両者の違いは、熱がどれだけ速く逃げるかにあります。
完全焼なましでは、鋼をごくゆっくり冷やします。通常は加熱を止めた炉の中に入れたまま冷やすか(炉冷)、熱い砂の中に埋めて冷やします。オーステナイトは粗いパーライトになり、その鋼で最も低い強度と硬さになるため、切削加工や冷間成形に向いています。焼ならしでは、加熱した部品を炉から出して静止した空気中で冷やします(空冷)。冷却が速い分パーライトが細かくなり、部品全体の組織も均一になるので、焼ならしした鋼は焼なまし材より少し硬く、強くなります。焼ならしは焼なましより安価で、多くの場合は切削加工にも十分な状態になります。
名前が一文字違いでまぎらわしいので、漢字で覚えると確実です。焼なましは「焼鈍」(鈍らせて軟らかくする)、焼ならしは「焼準」(組織を標準的な状態にならす)と書きます。
なお「焼なまし」は総称としても使われます。中間焼なましや応力除去焼なましはA1より低い温度で行い、冷間加工で硬くなった鋼を軟らかくしたり、残留応力を取り除いたりします。球状化焼なましはA1付近で長時間保持してセメンタイトを小さな粒状に変え、高炭素鋼を削りやすくする処理です。
4つの熱処理の違いを一覧表で比較
| 処理 | 加熱 | 冷却 | 得られる組織 | 効果 | 主な目的 |
|---|---|---|---|---|---|
| 完全焼なまし | オーステナイト域まで(0.76%C未満の鋼はA3以上) | ごくゆっくり、炉冷 | 粗いパーライト(+フェライトまたはセメンタイト) | 最も軟らかく、延性が高い | 切削加工、冷間成形 |
| 焼ならし | オーステナイト域まで | 静止空気中で空冷 | 微細なパーライト、均一な結晶粒 | 焼なまし材より少し硬く強い | 鍛造品・圧延品の組織を整える |
| 焼入れ | オーステナイト域まで | 臨界冷却速度より速く(水・塩水・油) | マルテンサイト | 最も硬いが、もろい | 硬化の第一段階 |
| 焼戻し | A1(727℃)未満 | 多くは空冷 | 焼戻しマルテンサイト | 硬さが一部下がり、靭性が戻る | 焼入れした部品を使える状態にする |
実例:AISI 1040の試料で4つの結果を比べる
米パデュー大学の実習教材(NASAの技術報告サーバーNTRSで公開)では、炭素量約0.40%の普通炭素鋼AISI 1040を使って4つの処理をすべて行います。JISでいえばS40Cに近い鋼種です(同一規格ではありません)。
- すべての試料を1650°F(約899℃)、つまりこの鋼のA3より高い温度まで加熱し、約1時間保持する。
- 焼なまし:炉の加熱を止め、試料を炉の中に入れたまま冷やす。
- 焼ならし:試料を炉から出し、金属製の網(グレーチング)の上に置いて静止空気中で冷やす。
- 焼入れ:試料を冷水に入れ、表面を覆う水蒸気の泡が断熱層にならないよう、撹拌しながら冷やす。
- 焼戻し:焼入れした試料を900°F(約482℃)に再加熱して1時間保持し、空冷する。
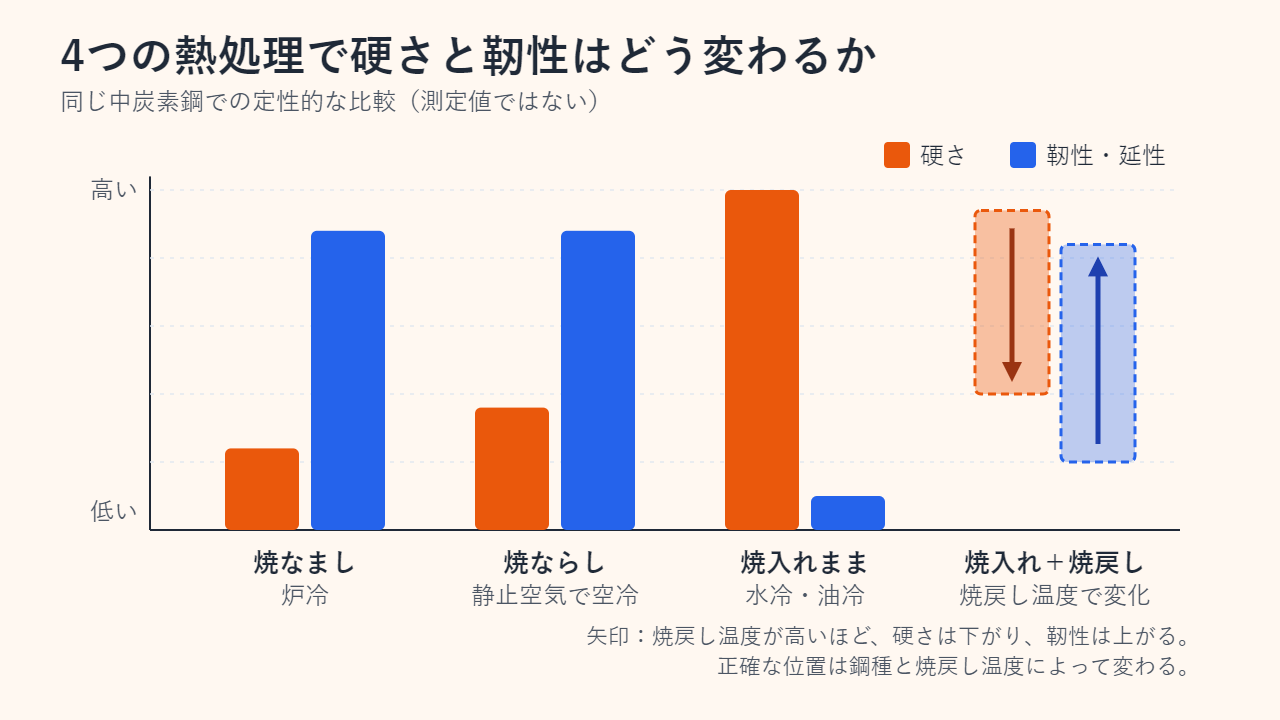
482℃は、図3でいえば靭性を重視する370〜540℃の帯に入ります。硬さを測れば、図4のとおり焼なまし材が最も軟らかく、焼ならし材が少し硬く、焼入れままが最も硬く、焼戻し材は焼入れままより低い値になるはずです。
よくある質問
焼戻しと焼なましは同じですか?
違います。焼戻しは焼入れした鋼に対して行い、A1より低い温度にとどめるので、焼入れで得た硬さの多くが残ります。完全焼なましはいったんオーステナイトに戻してからゆっくり冷やすため、それまでの硬化を消して最も軟らかい状態にします。
焼入れしたままの鋼を使わないのはなぜですか?
焼入れままのマルテンサイトは硬い一方でもろく、内部応力も大きいため、使用中はもちろん、置いておくだけで割れること(置き割れ)もあります。焼入れした部品は、たとえ低温であっても速やかに焼き戻すのが普通です。
焼ならしした鋼は焼なましした鋼より硬いですか?
わずかに硬くなります。空冷によってパーライトが細かくなるため、焼ならし材は少し硬く強くなりますが、焼入れした鋼と比べればずっと軟らかいままです。
空冷で鋼が硬くなることはありますか?
普通炭素鋼の場合、空冷は焼ならしであって焼入れにはなりません。例外は空冷で硬化する工具鋼(空気焼入れ鋼)で、合金元素によって変態が大きく遅れるため、静止空気中で冷やすだけでも臨界冷却速度を上回ります。
参考資料:ワシントン大学 MSE 170 講義資料「Fe–C系」(英語・PDF)、E. L. Widener(パデュー大学)「Heat-Treating of Materials」NASA技術報告サーバー(英語・PDF)、H. K. D. H. Bhadeshia「Tempered Martensite」ケンブリッジ大学(英語)、Wikipedia英語版「Tempering (metallurgy)」
関連記事
本文の理解を助けるために制作したオリジナルイラストです。